TPU para espumação supercrítica
Onze graus ajustados para espumação física, de 60 Shore A de toque macio a 97 Shore A de baixa densidade e alta dureza. Bases de poliéster e poliéter, além de uma série HP voltada ao rendimento produtivo e não a uma propriedade isolada.
Propriedades físicas
| Grau | Dureza | Densidade | Tração | Alongamento | Rasgo | Chama |
|---|---|---|---|---|---|---|
| NL1260L | 60A | 1.16 | — | — | — | — |
| NL1280L | 81A | 1.1 | — | — | — | — |
| NL9193A | 92A | 1.16 | — | — | — | — |
| NLDRS93A | 93A | 1.17 | — | — | — | — |
| NL9095 | 93A | 1.166 | — | — | — | — |
| NLLTE93A | 93A | 1.06 | — | — | — | — |
| NL9293A | 93A | 1.1 | — | — | — | — |
| NLHP93A | 93A | 1.06 | — | — | — | — |
| NL9393A | 94A | 1.14 | — | — | — | — |
| NLLTE97A | 96A | 1.11 | — | — | — | — |
| NLHP97A | 97A | 1.11 | — | — | — | — |
As especificações completas constam da ficha técnica oficial — solicite a ficha técnica vigente.
O que o diferencia
60 Shore A antes da espumação — o ponto de partida mais macio da linha, para durezas muito baixas após a expansão.
Grau de espumação de poliéster de uso geral: a maior janela de processamento e a maior maturidade comercial da linha. Comece por ele, salvo necessidade específica.
Alto rasgo por delaminação — projetado para espumação por mistura e espumação química, não apenas SCF.
Poliéter de baixo ponto de fusão (LTE = low-temperature ether). Janela ampla a 1,06 g/cm³, útil quando a linha de espumação opera mais fria.
HP = alta produtividade. Ajustado ao rendimento: menos rejeitos, faixa de processamento mais ampla e melhor adaptação à máquina. Argumento comercial, não técnico.
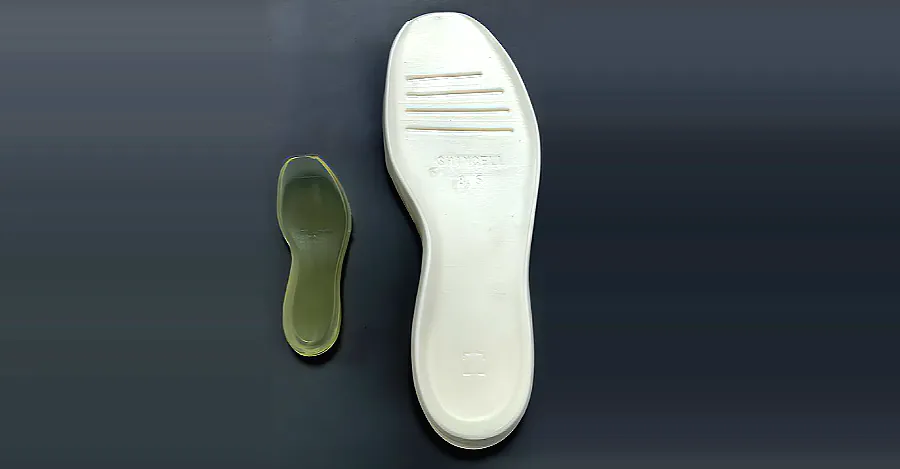
Baixa densidade com alta resiliência — o grau por trás da rota de moldagem “pérola pequena, peça grande”.
Perguntas que esta linha levanta
Três respostas que surgem antes de escolher um grau — curtas de propósito. Os artigos técnicos aprofundam sempre que há um mecanismo por trás da resposta.
O que é espumação supercrítica e por que exige outro TPU?
A espumação supercrítica usa CO₂ ou N₂ acima do ponto crítico como agente de expansão em vez de um químico. O gás dissolve-se no fundido sob pressão e as células formam-se quando a pressão cai, então o fundido precisa sustentar as paredes das células durante a expansão em vez de depender de uma reação de decomposição. Isso desloca o que o grau precisa fazer: resistência do fundido e velocidade de cristalização importam mais que resistência à tração, e a janela de processo estreita. Nossa linha de espumação — 60 a 97 Shore A, bases éster e éter — é ajustada para isso, com uma série HP ajustada ao rendimento numa dada densidade.
A dureza de uma peça espumada segue a Shore A do grau?
Não. Depois de espumada, o toque é definido pela densidade e pela estrutura de células, não pelo durômetro do granulado: um grau de 93 Shore A pode ser moldado numa entressola macia e um de 60 Shore A numa firme, conforme a taxa de expansão. Por isso um grau de espumação não se escolhe só pela dureza. Especifique o que a peça acabada precisa fazer — densidade, resiliência, deformação permanente, rasgo — e trate a dureza do granulado como dado de processo que indica quanta expansão o fundido suporta.
Como escolho um grau para uma peça nova?
Comece por quatro factos, não por uma ficha técnica: o que a peça toca e durante quanto tempo, como é processada (injeção, extrusão, vazamento de película), a temperatura de serviço e a norma que a peça acabada tem de cumprir. Esses quatro factos estreitam a química do poliol e a faixa de dureza; só então a lista de graus fica suficientemente curta para comparar. Traga-nos esses quatro e a resposta será um grau concreto, não um intervalo.