TPU para espumado supercrítico
Once grados ajustados para espumado físico, desde 60 Shore A de tacto suave hasta 97 Shore A de baja densidad y alta dureza. Bases de poliéster y poliéter, más una serie HP orientada al rendimiento productivo y no a una sola propiedad.
Propiedades físicas
| Grado | Dureza | Densidad | Tracción | Alargamiento | Desgarro | Llama |
|---|---|---|---|---|---|---|
| NL1260L | 60A | 1.16 | — | — | — | — |
| NL1280L | 81A | 1.1 | — | — | — | — |
| NL9193A | 92A | 1.16 | — | — | — | — |
| NLDRS93A | 93A | 1.17 | — | — | — | — |
| NL9095 | 93A | 1.166 | — | — | — | — |
| NLLTE93A | 93A | 1.06 | — | — | — | — |
| NL9293A | 93A | 1.1 | — | — | — | — |
| NLHP93A | 93A | 1.06 | — | — | — | — |
| NL9393A | 94A | 1.14 | — | — | — | — |
| NLLTE97A | 96A | 1.11 | — | — | — | — |
| NLHP97A | 97A | 1.11 | — | — | — | — |
Las especificaciones completas figuran en la ficha técnica oficial: solicite la ficha técnica vigente.
Qué lo distingue
60 Shore A antes del espumado: el punto de partida más blando de la gama, para durezas muy bajas tras la expansión.
Grado de espumado de poliéster de uso general: la ventana de procesado más amplia y la mayor madurez comercial de la gama. Empiece aquí salvo que necesite una propiedad concreta.
Alto desgarro por delaminación: pensado para espumado por mezcla y espumado químico, no solo SCF.
Poliéter de bajo punto de fusión (LTE = low-temperature ether). Ventana amplia a 1,06 g/cm³, útil cuando la línea de espumado trabaja más fría.
HP = alta productividad. Ajustado al rendimiento: menos rechazos, rango de procesado más amplio y mejor adaptación a máquina. Un argumento comercial, no técnico.
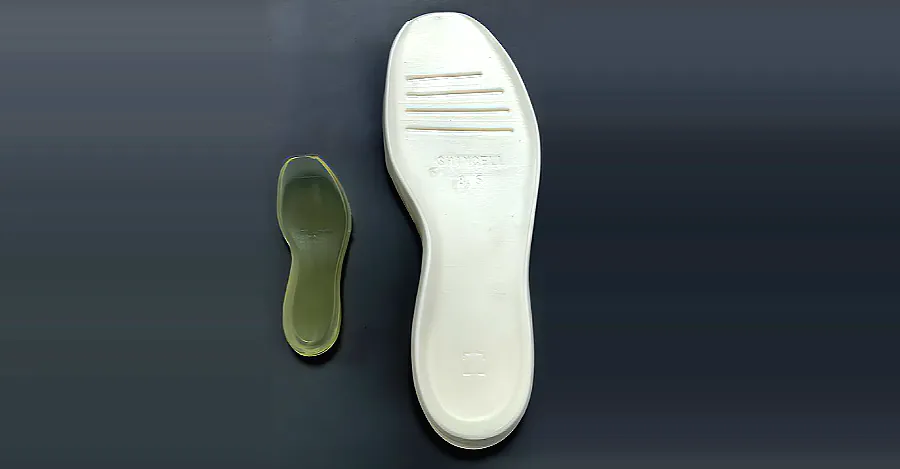
Baja densidad con alta resiliencia: el grado detrás de la ruta de moldeo de «perla pequeña, pieza grande».
Preguntas que plantea esta línea
Tres respuestas que surgen antes de elegir un grado, deliberadamente breves. Los artículos técnicos profundizan allí donde la respuesta tiene un mecanismo detrás.
¿Qué es el espumado supercrítico y por qué necesita otro TPU?
El espumado supercrítico usa CO₂ o N₂ por encima de su punto crítico como agente espumante en lugar de uno químico. El gas se disuelve en la masa fundida a presión y las celdas se forman al caer la presión, así que la masa debe sostener las paredes celulares durante la expansión en lugar de depender de una reacción de descomposición. Eso cambia lo que debe hacer el grado: la resistencia de la masa fundida y la velocidad de cristalización importan más que la resistencia a tracción, y la ventana de proceso se estrecha. Nuestra gama de espumado —60 a 97 Shore A, esqueletos éster y éter— está ajustada a eso, con una serie HP ajustada al rendimiento a una densidad dada.
¿La dureza de una pieza espumada sigue la Shore A del grado?
No. Una vez espumada la pieza, el tacto lo fijan la densidad y la estructura celular, no el durómetro de la granza: un grado de 93 Shore A puede moldearse en una entresuela blanda y uno de 60 Shore A en una firme, según la relación de expansión. Por eso un grado de espumado no se elige solo por dureza. Especifique lo que debe hacer la pieza acabada —densidad, resiliencia, deformación permanente, desgarro— y trate la dureza de la granza como un dato de proceso que indica cuánta expansión soporta la masa fundida.
¿Cómo elijo un grado para una pieza nueva?
Empiece por cuatro datos, no por una ficha técnica: qué toca la pieza y durante cuánto tiempo, cómo se procesa (inyección, extrusión, colada de película), la temperatura de servicio y la norma que debe cumplir la pieza acabada. Esos cuatro datos acotan la química del poliol y la banda de dureza; solo entonces la lista de grados es lo bastante corta para comparar. Tráiganos esos cuatro y la respuesta será un grado concreto, no un intervalo.